Praktyczne aspekty wyboru zgrzewarek wysokiej częstotliwości dla przemysłu
Kluczowe parametry techniczne zgrzewarek HF
Wybór odpowiedniej zgrzewarki wysokiej częstotliwości rozpoczyna się od analizy mocy generatora. Urządzenia dostępne na rynku oferują moc od 5 kW do 150 kW. Większość zastosowań przemysłowych wymaga generatorów o mocy między 15 kW a 40 kW. Częstotliwość robocza stanowi drugi kluczowy parametr techniczny.
Standardowe zgrzewarki pracują na częstotliwości 27,12 MHz lub 40,68 MHz. Ta pierwsza zapewnia większą penetrację materiału. Druga oferuje precyzyjniejsze kontrolowanie procesu zgrzewania. Ciśnienie elektrod wpływa bezpośrednio na jakość połączenia. Optymalne wartości wahają się między 0,2 MPa a 0,8 MPa.
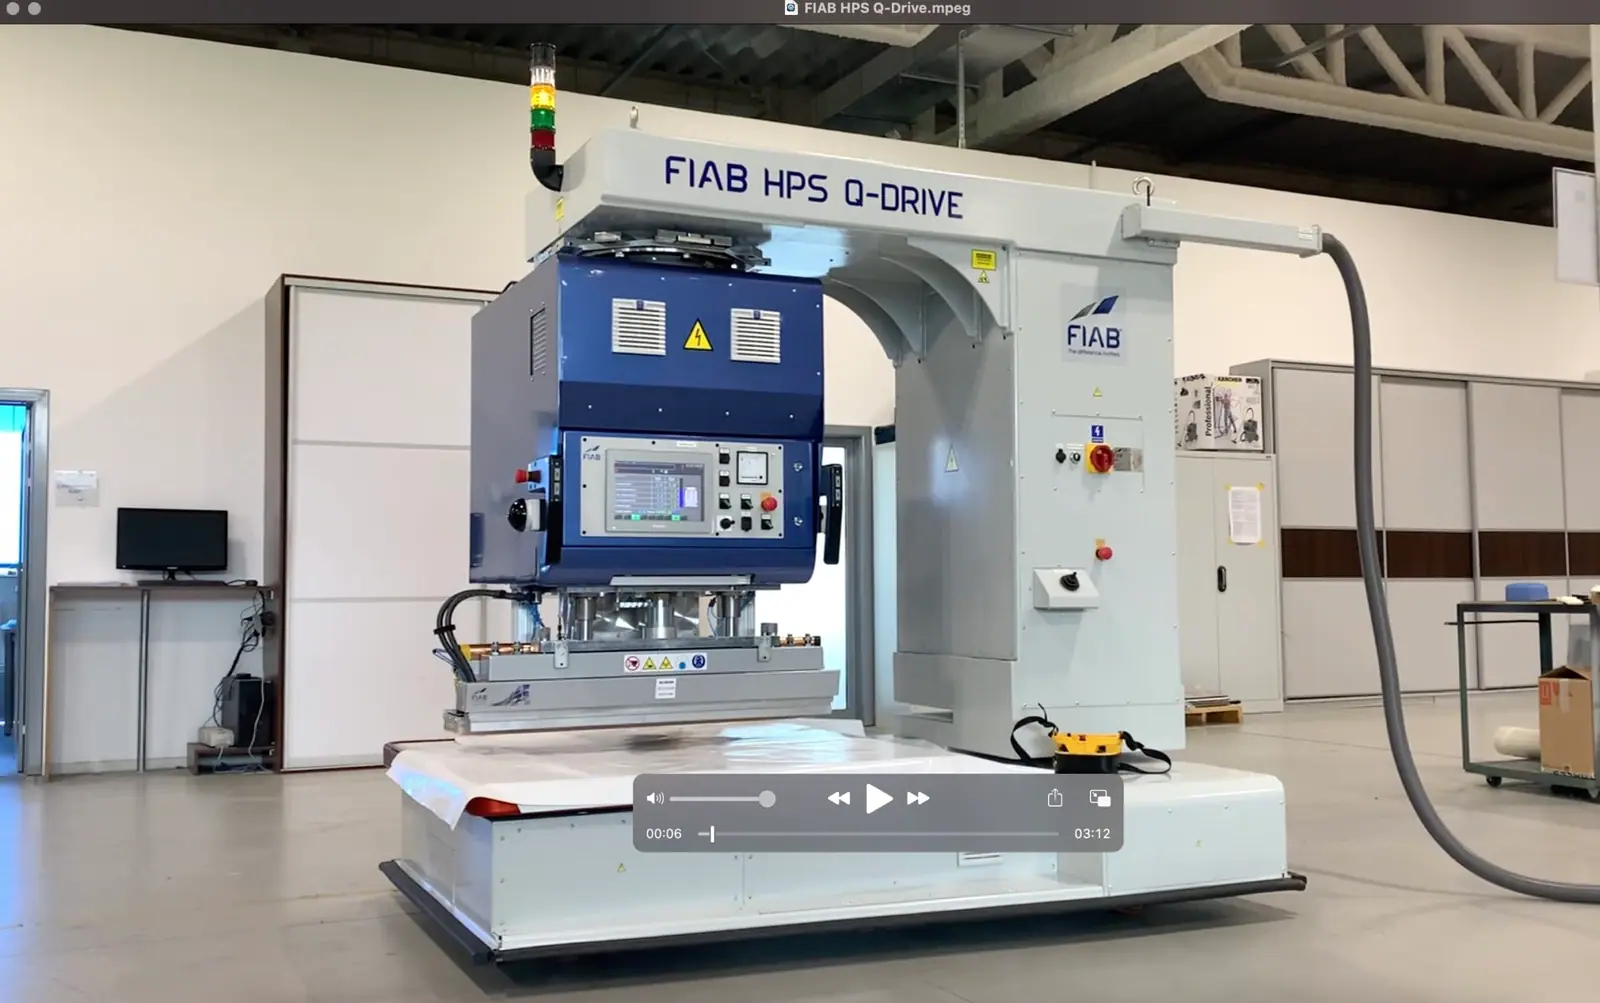
Czas zgrzewania determinuje produktywność całej linii produkcyjnej. Nowoczesne zgrzewarki wysokiej częstotliwości (fiabmachines.com) wykonują pojedynczy cykl w czasie od 2 do 30 sekund. Temperatura procesu osiąga wartości między 150°C a 300°C w zależności od rodzaju materiału. System chłodzenia musi odprowadzać ciepło o mocy równej 40% mocy generatora.
Dokładność pozycjonowania elektrod nie może przekraczać ±0,1 mm dla aplikacji precyzyjnych. Stabilność częstotliwości powinna mieścić się w zakresie ±0,01%. Te parametry bezpośrednio wpływają na powtarzalność procesu. Nowoczesne sterowniki zapewniają monitorowanie wszystkich kluczowych wielkości w czasie rzeczywistym.
Powierzchnia elektrod determinuje wielkość obszaru zgrzewania. Standardowe elektrody mają powierzchnię od 50 cm² do 2000 cm². Siła docisku elektrod musi być równomiernie rozłożona na całej powierzchni. Nierównomierność nie może przekraczać 5% wartości nominalnej dla zapewnienia wysokiej jakości połączeń.
Specyficzne wymagania dla produkcji zbiorników
Produkcja zbiorników na wodę wymaga zgrzewarek o zwiększonej powierzchni roboczej. Typowe wymiary stołu roboczego wynoszą minimum 1500 x 3000 mm. Głębokość wtłaczania elektrod sięga 200 mm dla zapewnienia dostępu do trudnych miejsc. System pozycjonowania musi obsługiwać elementy o masie do 500 kg.
Zbiorniki gazowe wymagają szczelności na poziomie 10⁻⁶ mbar·l/s. Zgrzewarki do produkcji zbiorników na wodę i gaz (fiabmachines.com/branze/zbiorniki-na-wode-i-gaz/) muszą zapewniać kontrolę jakości w 100% produktów. Systemy testujące wykorzystują metody próżniowe lub ciśnieniowe. Czas pojedynczego testu nie powinien przekraczać 45 sekund.
Materiały stosowane w produkcji zbiorników mają grubość od 2 mm do 15 mm. Zgrzewanie takiej grubości wymaga generatorów o mocy minimum 25 kW. Elektrody muszą wytrzymywać ciśnienie do 1,2 MPa. Temperatura ich powierzchni może osiągnąć 400°C podczas intensywnej pracy.
Automatyzacja procesu zwiększa produktywność o 60% w porównaniu z obsługą manualną. Systemy podawania detali wykorzystują przenośniki taśmowe lub robotyczne. Czas cyklu pracy obejmujący załadunek, zgrzanie i rozładunek wynosi od 90 do 180 sekund. Współczesne linie osiągają wydajność 200 zbiorników na zmianę roboczą.
Kontrola jakości odbywa się na trzech etapach procesu produkcyjnego. Pierwszy etap sprawdza przygotowanie materiałów przed zgrzaniem. Drugi monitoruje parametry podczas procesu łączenia. Trzeci weryfikuje szczelność gotowego produktu za pomocą testów ciśnieniowych lub spektrometrii helowej.
Wybór producenta i ocena niezawodności
Polski producent zgrzewarek oferuje przewagę w postaci szybkiego serwisu technicznego. Czas reakcji na zgłoszenie serwisowe wynosi maksymalnie 24 godziny na terenie kraju. Dostępność części zamiennych jest gwarantowana przez minimum 15 lat od zakupu. Lokalne wsparcie techniczne eliminuje bariery językowe i kulturowe.
FIAB reprezentuje wiodącego producenta włoskiego z 40-letnim doświadczeniem na rynku. Ich urządzenia osiągają średni czas bezawaryjnej pracy MTBF równy 8760 godzin. Firma oferuje gwarancję 24 miesiące na wszystkie komponenty elektroniczne. Sieć serwisowa obejmuje 45 krajów na całym świecie.
Ocena niezawodności powinna uwzględniać statystyki awarii poszczególnych podzespołów. Generatory wysokiej częstotliwości mają średni czas życia 50000 godzin pracy. Systemy pneumatyczne wymagają przeglądu co 2000 cykli roboczych. Elektrody trzeba wymieniać co 100000 zgrzań przy standardowym użytkowaniu.
Koszt całkowity posiadania TCO obejmuje cenę zakupu, eksploatację i serwis. Urządzenia premium kosztują o 30% więcej, ale ich koszty eksploatacyjne są niższe o 25%. Okres zwrotu inwestycji w wysokiej jakości zgrzewarkę wynosi średnio 18 miesięcy. Tańsze alternatywy mogą generować wyższe koszty przez pierwsze trzy lata użytkowania.
Certyfikacja CE jest obowiązkowa dla wszystkich zgrzewarek sprzedawanych w Unii Europejskiej. Dodatkowe certyfikaty ISO 9001 i ISO 14001 potwierdzają wysokie standardy jakości i ekologii. Producenci oferujący certyfikat ISO 45001 gwarantują bezpieczeństwo operatorów. Te dokumenty stanowią podstawę do oceny wiarygodności dostawcy.
Optymalizacja procesów i zwiększanie efektywności
Analiza czasów cyklu pozwala zidentyfikować wąskie gardła w procesie produkcyjnym. Standardowy podział czasu obejmuje 40% na zgrzewanie, 35% na manipulację i 25% na kontrolę jakości. Redukcja czasu manipulacji o 10 sekund zwiększa produktywność linii o 8%. Automatyczne systemy podawania skracają czas cyklu o 25%.
Optymalizacja parametrów zgrzewania wymaga systematycznego podejścia i dokumentowania wyników. Zwiększenie mocy o 15% może skrócić czas zgrzewania o 30%. Jednocześnie może to wpłynąć na trwałość elektrod. Balans między produktywnością a kosztami eksploatacji określa optymalne ustawienia dla każdej aplikacji.
Monitoring energochłonności pozwala kontrolować koszty operacyjne. Typowa zgrzewarka 30 kW zużywa 45 kWh energii podczas 8-godzinnej zmiany. Systemy zarządzania energią mogą zmniejszyć zużycie o 20%. Wykorzystanie czasów przestoju do wyłączania urządzeń pomocniczych przynosi dodatkowe oszczędności rzędu 5%.
Szkolenie operatorów wpływa bezpośrednio na efektywność całego procesu. Wykwalifikowany operator wykonuje 15% więcej cykli na godzinę niż pracownik bez odpowiedniego przeszkolenia. Program szkoleniowy powinien trwać minimum 40 godzin teoretycznych i 80 godzin praktyki. Okresowe odświeżanie wiedzy co 6 miesięcy utrzymuje wysokie standardy pracy.
Planowanie konserwacji prewencyjnej przedłuża żywotność urządzenia o 40%. Miesięczne przeglądy obejmują czyszczenie, smarowanie i kalibrację. Kwartalnie należy kontrolować zużycie elektrod i stan układu pneumatycznego. Roczna konserwacja wymaga wymiany filtrów, kontroli izolacji i sprawdzenia dokładności systemów pomiarowych.
Przeczytaj także
Smartwatch czy opaska fitness jak wybrać urządzenie dopasowane do potrzeb
Technologia i innowacjeGdy technologia przeplata się z modą, wybór idealnego urządzenia to nie tylko kwestia funkcjonalności, ale i wyrazu stylu życia…
5 min czytania Czytaj: Smartwatch czy opaska fitness jak wybrać urządzenie dopasowane do potrzeb

Chmura danych backup plików synchronizacja urządzeń bezpieczeństwo
Technologia i innowacjeWyobraź sobie świat bezpieczny i uporządkowany, w którym wszystkie Twoje pliki są zawsze pod ręką, niezależnie od miejsca i…
5 min czytania Czytaj: Chmura danych backup plików synchronizacja urządzeń bezpieczeństwo
Fotografia smartfonem zaawansowane techniki edycja mobilna
Technologia i innowacjeFotografia mobilna to sztuka, która wykracza poza zwykłe pstrykanie zdjęć smartfonem. W dobie nowoczesnych technologii, Twój…
4 min czytania Czytaj: Fotografia smartfonem zaawansowane techniki edycja mobilna
Jak wybrać laptopa do pracy zdalnej specyfikacja wydajność ergonomia
Technologia i innowacjeW dynamicznie zmieniającym się świecie pracy zdalnej, wybór idealnego laptopa staje się nie tylko kwestią technologii, ale…
6 min czytania Czytaj: Jak wybrać laptopa do pracy zdalnej specyfikacja wydajność ergonomia